


سیم شار MIG (گاز خنثی فلزی) یک ماده مصرفی حیاتی در صنعت جوشکاری است که راهی مناسب و کارآمد برای اتصال قطعات فلزی ارائه می دهد. من به عنوان تامین کننده سیم فلاکس MIG، اغلب با سوالاتی از مشتریان در مورد تفاوت بین سیم فلاکس MIG برای مواد نازک و ضخیم مواجه می شوم. در این پست وبلاگ، من به این تفاوت ها می پردازم و چگونگی تأثیر آنها بر فرآیند جوشکاری، کیفیت جوش و عملکرد کلی عملیات جوشکاری را بررسی می کنم.
ترکیب و خصوصیات
ترکیب سیم فلاکس MIG بسته به کاربرد مورد نظر می تواند متفاوت باشد. برای مواد نازک، سیم شار معمولاً طوری طراحی میشود که نقطه ذوب پایینتری داشته باشد و سرعت انجماد سریعتری داشته باشد. این اجازه می دهد تا جوش دقیق تر و کنترل شده ای انجام شود و خطر سوختگی به حداقل برسد. شار در این سیم ها اغلب حاوی عناصری است که به اکسید زدایی حوضچه جوش و بهبود خیس شدن فلز کمک می کند و در نتیجه یک جوش صاف و تمیز ایجاد می کند.
از طرف دیگر، سیم شار MIG برای مواد ضخیم باید نقطه ذوب بالاتر و سرعت انجماد کندتر داشته باشد. مواد ضخیم برای نفوذ و ذوب مناسب نیاز به حرارت بیشتری دارند و سیمی با نقطه ذوب بالاتر می تواند گرمای شدید را بدون ذوب سریع تحمل کند. شار در این سیمها ممکن است حاوی عناصر آلیاژی بیشتری برای افزایش استحکام و چقرمگی جوش باشد، زیرا سازههای با دیواره ضخیم اغلب نیاز به مقاومت در برابر استرس مکانیکی بیشتری دارند.
پارامترهای جوشکاری
وقتی صحبت از پارامترهای جوش می شود، تفاوت های قابل توجهی بین استفاده از سیم فلاکس MIG برای مواد نازک و ضخیم وجود دارد.
ولتاژ و جریان
برای مواد نازک، تنظیمات ولتاژ و جریان کمتر مورد نیاز است. ولتاژ و جریان بالا می تواند باعث گرمای بیش از حد ورودی شود که منجر به سوختگی، اعوجاج و یک جوش با کیفیت پایین می شود. ولتاژ بهینه برای جوشکاری مواد نازک معمولاً در محدوده 18 تا 22 ولت است و جریان نسبتاً پایین نگه داشته می شود، معمولاً بین 60 تا 100 آمپر.
در مقابل، مواد ضخیم به ولتاژ و جریان بیشتری نیاز دارند تا از نفوذ مناسب اطمینان حاصل شود. ولتاژ ممکن است بین 24 - 30 ولت باشد و جریان می تواند به 200 - 300 آمپر برسد. این تنظیمات بالاتر گرمای لازم را برای ذوب فلز ضخیم و ایجاد یک پیوند قوی فراهم می کند.
سرعت تغذیه سیم
سرعت تغذیه سیم نیز با توجه به ضخامت مواد تنظیم می شود. برای مواد نازک، سرعت تغذیه سیم آهسته تر برای جلوگیری از رسوب بیش از حد فلز پرکننده استفاده می شود. سرعت حدود 150 تا 200 اینچ در دقیقه (IPM) معمول است.
برای مواد ضخیم، سرعت تغذیه سیم سریعتر مورد نیاز است تا با گرمای ورودی بالا همگام شود و اطمینان حاصل شود که مقدار کافی فلز پرکننده به حوضچه جوش اضافه میشود. بسته به کاربرد خاص، سرعت تغذیه سیم می تواند از 300 تا 400 IPM یا حتی بالاتر باشد.
سرعت سفر
سرعت سفر یکی دیگر از پارامترهای مهم است. هنگام جوشکاری مواد نازک، سرعت حرکت بیشتر برای جلوگیری از گرم شدن بیش از حد ضروری است. سرعت سفر 12 تا 18 اینچ در دقیقه معمولی است.
هنگام کار با مواد ضخیم، سرعت حرکت کمتری لازم است تا گرما به فلز نفوذ کند و یک جوش عمیق و قوی ایجاد کند. سرعت سفر ممکن است 6 تا 10 اینچ در دقیقه باشد.
کیفیت جوش
کیفیت جوش تحت تأثیر انتخاب سیم فلاکس MIG برای مواد نازک و ضخیم است.
برای مواد نازک
استفاده از سیم فلاکس MIG مناسب برای مواد نازک منجر به جوشی با حداقل اعوجاج می شود. از آنجایی که گرمای ورودی به دقت کنترل می شود، فلز بیش از حد منبسط و منقبض نمی شود و خطر تاب برداشتن را کاهش می دهد. مهره جوش نیز صاف و یکنواخت است و به خوبی با فلز پایه ترکیب می شود.
با این حال، اگر سیم اشتباه یا پارامترهای جوشکاری نادرست استفاده شود، ممکن است مشکلاتی مانند سوختگی، عدم ذوب و تخلخل وجود داشته باشد. سوختگی زمانی رخ می دهد که حرارت بیش از حد اعمال شود و سوراخ هایی در فلز نازک ایجاد شود. عدم همجوشی به این معنی است که فلز پرکننده به خوبی به فلز پایه متصل نمی شود و باعث ضعیف شدن جوش می شود. تخلخل وجود سوراخ های کوچک در جوش است که می تواند استحکام آن را کاهش دهد.
برای مواد ضخیم
سیم فلاکس MIG مناسب برای مواد ضخیم، جوشی با استحکام بالا و نفوذ خوب ایجاد می کند. این جوش قادر به تحمل بارهای سنگین و تنش است و آن را برای کاربردهای سازه ای مناسب می کند. عناصر آلیاژی در سیم به بهبود خواص مکانیکی جوش کمک می کنند.
اما، هنگام جوشکاری مواد ضخیم، ممکن است چالش هایی ایجاد شود. اگر حرارت ورودی کافی نباشد، ممکن است نفوذ ناقص وجود داشته باشد، جایی که جوش به ضخامت کامل فلز نمی رسد. این می تواند منجر به ضعیف شدن مفصل شود. علاوه بر این، سرعت انجماد کندتر حوضچه جوش در جوشکاری مواد ضخیم می تواند خطر ترک خوردن را افزایش دهد، به خصوص اگر سرعت خنک شدن خیلی سریع باشد.
برنامه های کاربردی
انتخاب سیم فلاکس MIG برای مواد نازک یا ضخیم نیز بر اساس کاربرد خاص تعیین می شود.

مواد نازک
جوشکاری مواد نازک معمولاً در صنایعی مانند خودروسازی، الکترونیک و تولید ورق فلز استفاده می شود. در صنعت خودروسازی از فولاد گیج نازک برای پانل های بدنه و از سیم فلاکس MIG برای مواد نازک برای اتصال دقیق این پانل ها به یکدیگر استفاده می شود. در الکترونیک، اجزای فلزی نازک باید بدون آسیب رساندن به قطعات ظریف جوش داده شوند و ویژگی های ورودی کم حرارت سیم فلاکس MIG مناسب ضروری است.
مواد ضخیم
جوشکاری مواد ضخیم در صنایع سنگین مانند ساخت و ساز، کشتی سازی و ساخت ماشین آلات بزرگ رایج است. در ساخت و ساز، تیرها و ستون های فولادی ضخیم باید جوش داده شوند تا سازه های قوی ایجاد شود. کشتی سازی نیازمند جوشکاری صفحات ضخیم برای ساخت بدنه کشتی است. قابلیت های استحکام بالا و نفوذ عمیق سیم فلاکس MIG برای مواد ضخیم در این کاربردها بسیار مهم است.
سازگاری تجهیزات
هنگام استفاده از سیم فلاکس MIG برای ضخامت های مواد مختلف، اطمینان از سازگاری با تجهیزات جوشکاری مهم است.
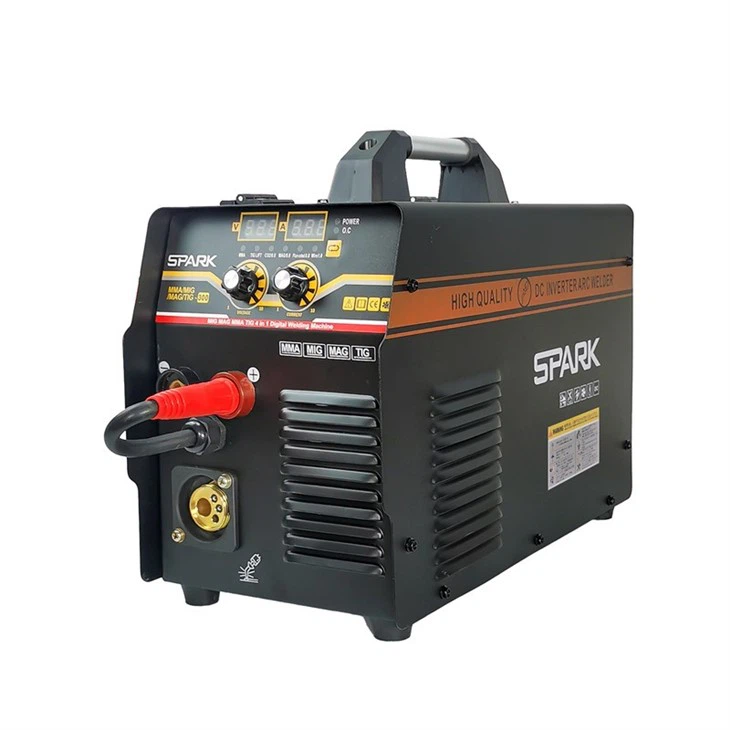
برای جوشکاری مواد نازک، الفدستگاه جوش سه PCB MIGمی تواند انتخاب خوبی باشد این ماشینها اغلب به گونهای طراحی میشوند که کنترل دقیقی بر پارامترهای جوشکاری داشته باشند و امکان جوشهای دقیق و ظریف را فراهم کنند. آنها می توانند ولتاژ و جریان کمتر مورد نیاز جوشکاری مواد نازک را تحمل کنند.
برای جوشکاری مواد ضخیم، الفدستگاه جوش MIG MAGمناسب تر است. این ماشینها میتوانند قدرت بالای مورد نیاز برای ذوب فلزات ضخیم را ارائه دهند و میتوانند با سرعتهای تغذیه سیم بالاتر و سرعتهای سفر مرتبط با جوشکاری مواد ضخیم مقابله کنند.
در برخی موارد، برای پروژههای جوشکاری – مصارف خانوادگی و یا در مقیاس کوچک، الفاستفاده خانوادگی از دستگاه جوش ترانسفورماتور MIG محبوبمی تواند برای مواد نازک و ضخیم استفاده شود، اما ممکن است از نظر حداکثر ضخامت قابل تحمل و دقت جوشکاری محدودیت هایی داشته باشد.
نتیجه گیری
به طور خلاصه، تفاوت بین سیم فلاکس MIG برای مواد نازک و ضخیم از نظر ترکیب، پارامترهای جوش، کیفیت جوش، کاربردها و سازگاری تجهیزات قابل توجه است. من به عنوان یک تامین کننده سیم فلاکس MIG، اهمیت ارائه محصول مناسب برای نیازهای خاص هر مشتری را درک می کنم. چه بر روی یک پروژه ورق فلزی با گیج نازک کار می کنید یا یک کار ساخت و ساز سنگین، انتخاب سیم فلاکس MIG مناسب برای دستیابی به جوش با کیفیت بالا بسیار مهم است.
اگر علاقه مند به خرید سیم فلاکس MIG برای پروژه های جوشکاری خود هستید، توصیه می کنم برای اطلاعات بیشتر و بحث در مورد نیازهای خاص خود با من تماس بگیرید. ما می توانیم با هم کار کنیم تا بهترین سیم را برای برنامه شما انتخاب کنیم و از عملکرد بهینه و کارآمدی هزینه اطمینان حاصل کنیم.
مراجع
- کتاب راهنمای جوشکاری AWS، جلد 2: فرآیندهای جوشکاری
- راهنمای جوشکاری میلر
- راهنمای فنی لینکلن الکتریک